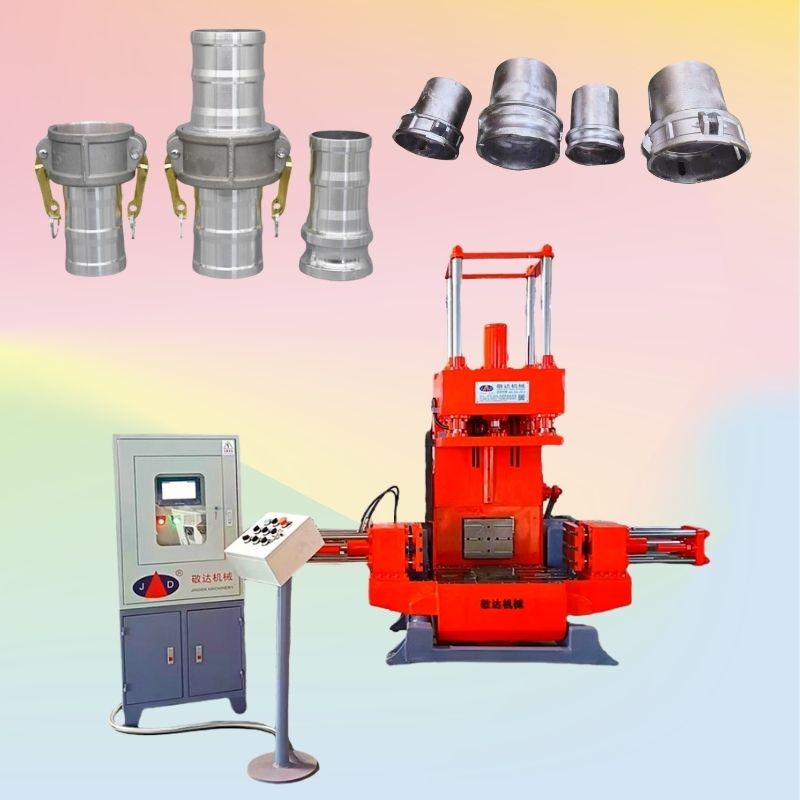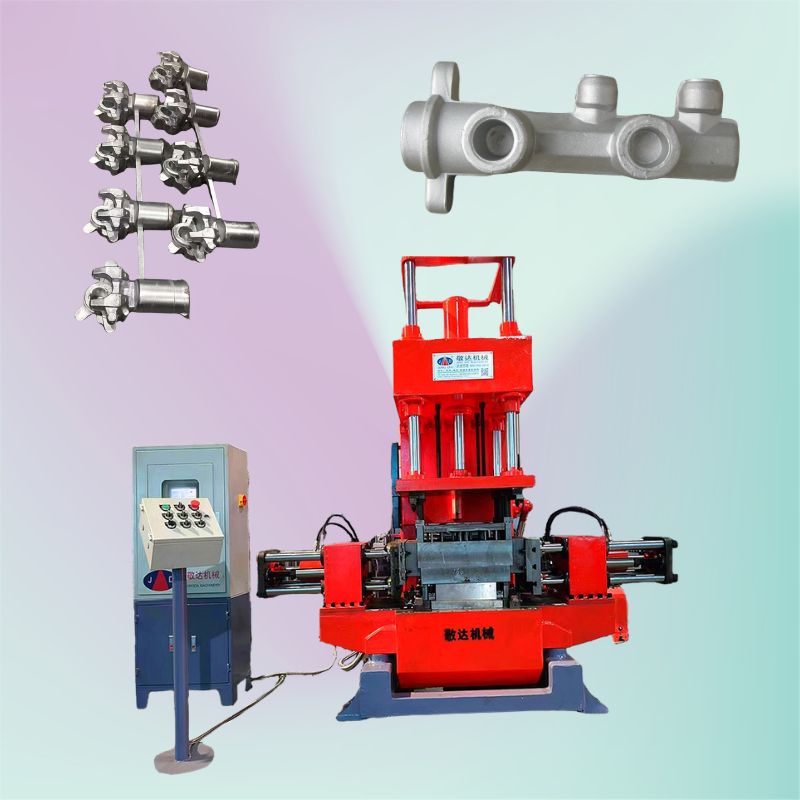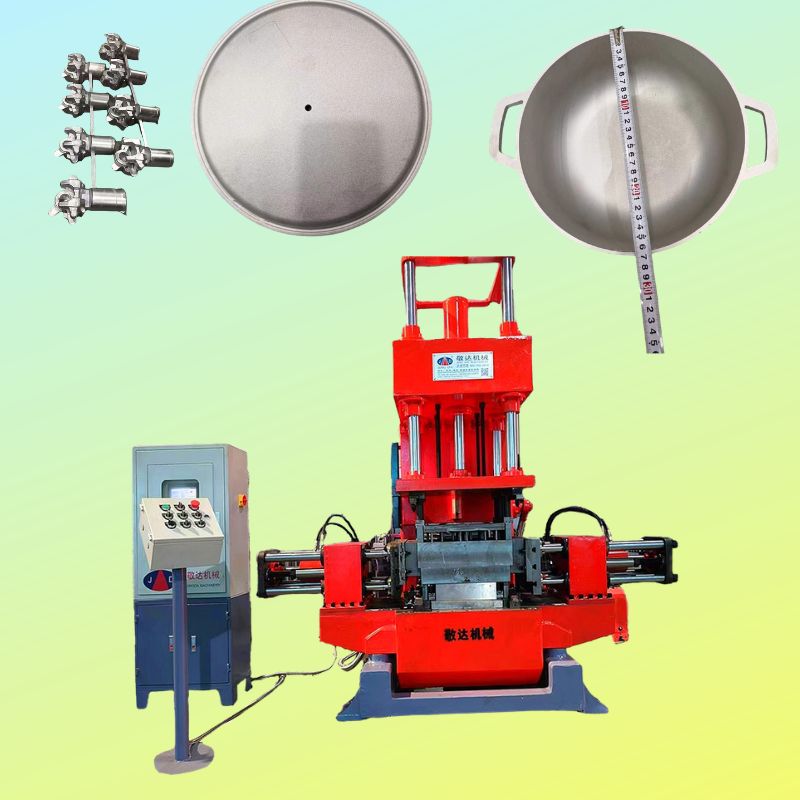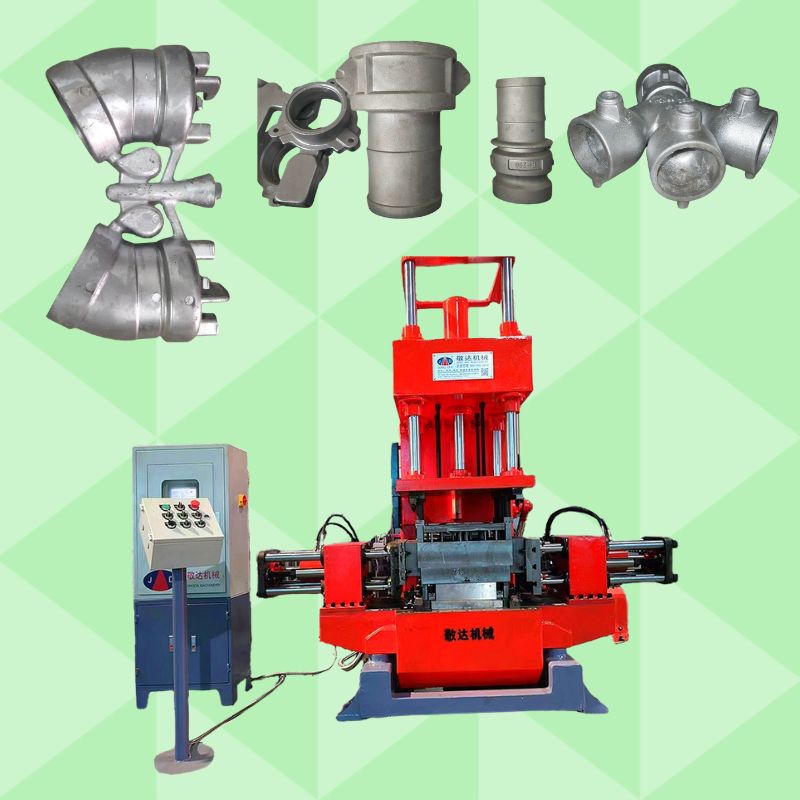


APA YANG SEDANG ANDA CARI?
Coran yang digunakan untuk komponen struktural yang harus mempertahankan kinerja di bawah tekanan ekstrem dan fluktuasi suhu.
Komponen kedirgantaraan yang umum dicetak dengan metode gravitasi:
Braket penyangga dan engsel untuk struktur pesawat terbang
Rumah pompa dan penutup kompresor
Penutup tahan panas untuk komponen mesin
Peralatan dan mesin industri
Para produsen industri menggunakan pengecoran cetakan gravitasi karena daya tahannya, keandalannya, dan efisiensi produksinya saat memproduksi komponen mekanik dalam volume menengah.
Contohnya meliputi:
Badan pompa dan impeler
Rumah katup, manifold, dan fitting pipa
Rumah hidrolik dan dudukan aktuator
Rumah motor dan bilah kipas
Peralatan kelautan dan desalinasi
Industri kelautan mendapat manfaat dari pengecoran gravitasi untuk komponen yang membutuhkan ketahanan terhadap korosi dan kekuatan di lingkungan air asin.
Komponen kelautan yang dicetak dengan metode gravitasi meliputi:
Penukar panas dan komponen mesin berpendingin air
Rakitan pompa dan peralatan pengontrol fluida
bilah baling-baling dan nosel
Perlengkapan dek dan rumah roda gigi
Sistem elektronik dan listrik
Untuk sistem kelistrikan yang membutuhkan konduktivitas tinggi, pengecoran gravitasi dapat menghasilkan komponen dengan cacat internal minimal dan akurasi dimensi yang tinggi.
Aplikasi umum:
Busbar dan terminal listrik
Blok konektor
Rumah pelindung untuk unit distribusi daya
Pelat pendingin untuk elektronika daya
Perangkat keras arsitektur dan dekoratif
Pengecoran cetakan gravitasi sangat cocok untuk elemen hias dan struktural di mana kualitas estetika dan konsistensi dimensi sangat penting.
Penggunaan arsitektur umum:
Pagar pembatas, baluster, dan gagang pintu
Perlengkapan pencahayaan dan rumah lampu
Keran dan perlengkapan dekoratif
8. Pengecoran Cetakan Gravitasi vs. Metode Pengecoran Lainnya
Untuk memahami kelebihan dan keterbatasan pengecoran gravitasi, penting untuk membandingkannya dengan metode pengecoran lain yang banyak digunakan: pengecoran cetakan tekan, pengecoran investasi, pengecoran sentrifugal, dan pengecoran tekan.
Setiap metode memiliki tujuan yang berbeda berdasarkan kompleksitas desain, sifat mekanik, biaya, dan volume produksi.
Pengecoran Cetakan Gravitasi vs. Pengecoran Cetakan Tekanan
Perbedaan mendasar:
Pengecoran gravitasi hanya mengandalkan gravitasi untuk mengisi cetakan.
Pengecoran die tekan memaksa logam cair masuk ke dalam rongga cetakan di bawah tekanan tinggi (biasanya 10–150 MPa).
Perbandingan:
Kriteria Pengecoran Cetakan Gravitasi Pengecoran Cetakan Tekanan
Jenis Cetakan Cetakan logam permanen Baja (biasanya lebih kompleks)
Aliran Logam Diberi makan gravitasi (turbulensi rendah) Dipaksa di bawah tekanan (cepat, berpotensi turbulen)
Kesesuaian Paduan Aluminium, tembaga, magnesium Seng, aluminium, magnesium (tidak cocok untuk tembaga)
Integritas Bagian Kualitas metalurgi yang lebih baik (porositas lebih rendah) Porositas lebih tinggi
Lapisan Permukaan Bagus, tetapi tidak sehalus pengecoran die tekan. Kualitas permukaan yang sangat baik
Biaya Biaya perkakas dan siklus yang moderat Biaya perkakas tinggi, tetapi waktu siklus cepat.
Aplikasi Umum Komponen struktural bervolume sedang Komponen presisi berdinding tipis dengan volume produksi tinggi.
Kesimpulan:
Pengecoran cetakan gravitasi ideal untuk produksi volume menengah di mana integritas struktural yang tinggi lebih diutamakan daripada hasil akhir permukaan atau kecepatan.
Pengecoran die tekan cocok untuk komponen bervolume tinggi dan bergeometri kompleks yang membutuhkan toleransi ketat dan hasil akhir yang superior.
Pengecoran Cetakan Gravitasi vs. Pengecoran Investasi (Lilin Hilang)
Perbedaan Mendasar:
Pengecoran gravitasi menggunakan cetakan logam yang dapat digunakan kembali.
Pengecoran investasi menggunakan cetakan keramik sekali pakai yang dibentuk di sekitar pola lilin.
Perbandingan:
Kriteria Pengecoran Cetakan Gravitasi Pengecoran Investasi
Reproduksi Detail Sedang; terbatas oleh pemesinan cetakan logam Sangat bagus; memungkinkan desain yang kompleks dan rumit.
Lapisan Permukaan Baik (Ra ≈ 3–6 μm) Superior (Ra ≈ 1,5–3 μm)
Biaya Perkakas Biaya cetakan awal yang moderat Biaya pembuatan pola/perkakas per bagian yang tinggi
Volume Produksi Paling cocok untuk volume sedang hingga tinggi Paling cocok untuk volume rendah hingga menengah
Toleransi Biasanya ±0,3–0,5 mm Dapat dicapai dengan toleransi ±0,1–0,3 mm
Fleksibilitas Paduan Aluminium, tembaga, magnesium Sebagian besar logam, termasuk baja dan superalloy
Kesimpulan:
Pengecoran cetakan gravitasi lebih hemat biaya untuk produksi volume menengah hingga tinggi. Pengecoran investasi lebih cocok untuk produksi dalam jumlah kecil yang membutuhkan presisi tinggi dan detail yang rumit.
Pengecoran Cetakan Gravitasi vs. Pengecoran Sentrifugal
Perbedaan Mendasar:
Pengecoran Gravitasi: Menggunakan cetakan stasioner yang diisi oleh gravitasi.
Pengecoran Sentrifugal: Cetakan yang berputar mendorong logam keluar ke dalam rongga.
Perbandingan:
Kriteria | Pengecoran Gravitasi | Pengecoran Sentrifugal
Geometri Optimal | Bagian datar, prisma, atau yang agak kompleks | Bagian silindris dan simetris
Tingkat Porositas | Rendah (terutama dengan pengisian dari bawah) | Sangat rendah – kotoran/gas terdorong ke tengah
Sifat Mekanis | Struktur butiran yang baik | Penghalusan butiran dan kepadatan yang sangat baik
Aplikasi | Rumah, braket, badan pompa | Bushing, pipa, cincin, pelapis
Kesimpulan:
Gunakan pengecoran cetakan gravitasi untuk bentuk yang serbaguna dan volume produksi menengah hingga tinggi. Pilih pengecoran sentrifugal untuk bagian yang simetris secara rotasional yang membutuhkan integritas struktural yang sangat baik.
Pengecoran Cetakan Gravitasi vs. Pengecoran Tekan
Perbedaan Mendasar:
Pengecoran Tekan: Menggabungkan proses pengecoran dengan tekanan tinggi selama pembekuan.
Pengecoran Gravitasi: Tidak menggunakan tekanan.
Perbandingan:
Kriteria | Pengecoran Gravitasi | Pengecoran Tekan
Pengendalian Pembekuan | Umum | Sangat Baik – tekanan mengurangi porositas
Kekuatan Mekanik | Baik | Sangat tinggi – kualitas unggul
Kompleksitas Peralatan | Sedang | Tinggi – membutuhkan kontrol tekanan yang presisi
Jenis Paduan | Terutama non-ferrous | Aluminium, magnesium, komposit
Biaya | Lebih Rendah | Lebih Tinggi biaya peralatan dan siklus
Kesimpulan:
Pengecoran cetakan gravitasi lebih ekonomis dan lebih mudah diterapkan. Pilih pengecoran tekan (squeeze casting) ketika dibutuhkan kekuatan dan keuletan yang sangat baik; metode ini sering menggantikan komponen tempa.
9. Kesimpulan
Pengecoran cetakan gravitasi tetap menjadi teknologi produksi yang serbaguna, hemat biaya, dan andal untuk manufaktur volume menengah komponen logam yang cukup kompleks.
Dengan memanfaatkan aliran gravitasi yang lembut, desain cetakan yang presisi, dan kontrol proses yang disesuaikan, para produsen mencapai kombinasi yang menarik antara kualitas permukaan, akurasi dimensi, dan integritas mekanis.
Seiring dengan semakin berkembangnya simulasi canggih, pencetakan hibrida, dan pengembangan paduan baru... Pengecoran cetakan gravitasi akan terus berevolusi, memperkuat peran pentingnya dalam manufaktur bernilai tinggi.
Di Wolf River, kami siap bermitra dengan Anda untuk memanfaatkan teknologi canggih ini guna mengoptimalkan desain komponen, pemilihan material, dan alur kerja produksi Anda.
Pastikan proyek Anda berikutnya melampaui setiap tolok ukur kinerja dan keberlanjutan.